 ค้นหาผลิตภัณฑ์
 th
ZN-L1890 เครื่องแมชชีนนิ่งเซนเตอร์ที่ยอดเยี่ยม
Cat:เครื่องแมชชีนนิ่งเซนเตอร์แนวตั้ง
เครื่องแมชชีนนิ่งเซ็นเตอร์ซีรีส์นี้รองรับในโครงสร้างเดี่ยวรูปตัว A ความถี่แบบได้ของไดรฟ์ข้อมูลพื้นฐานที่มีการควบคุมสูงที่ระบบควบคุมได้ตามความต้องกา...
ดูรายละเอียด
แกนที่สี่ไม่ค่อยทำให้เครื่องจักรเร็วขึ้น โดยจะลบการตั้งค่าที่ทำให้คุณสูญเสียความอดทน และนั่นเป็นเพียงเหตุผลเดียวที่ต้องจ่าย
ตัววาล์วถึงโต๊ะโดยมีรูบนสามหน้าและระยะ 0.02 มม. ระหว่างสองหน้า บนเครื่องแมชชีนนิ่งเซ็นเตอร์แนวตั้งแบบสามแกนที่มีการตั้งค่าสามแบบและการรีเซ็ตข้อมูลสามแบบ บนเครื่องแมชชีนนิ่งเซ็นเตอร์ CNC แนวตั้งแบบ 4 แกน จะมีการตั้งค่าหนึ่งรายการและหนึ่งข้อมูล ความแตกต่างนั้น ไม่ใช่ความเร็วของสปินเดิลในโบรชัวร์ แต่เป็นสิ่งที่ซื้อให้กับแกนที่สี่
ดังนั้นข้อสรุปประการแรก: แกนที่สี่จะจ่ายเองเมื่อตระกูลชิ้นส่วนมีคุณสมบัติการตัดเฉือนบนหน้ามากกว่าสองหน้า สามารถจับชิ้นงานรอบแกนหมุนได้ และชุดการผลิตจะทำซ้ำบ่อยพอที่จะดูดซับหน่วยโรตารี่ ส่วนท้ายของตัวประมวลผล CAM และการฝึกอบรมผู้ปฏิบัติงาน หากเงื่อนไขข้อใดข้อหนึ่งจากสามเงื่อนไขดังกล่าวล้มเหลว เครื่องจักรสามแกนที่มีด้ามจับที่ดีกว่ามักจะผลิตชิ้นส่วนเดียวกันโดยใช้เงินน้อยกว่า
หลักปฏิบัติ: หากการเปลี่ยนตำแหน่งชิ้นส่วนระหว่างการตั้งค่ามีค่าใช้จ่ายมากกว่า 10 เปอร์เซ็นต์ของรอบเวลา และหัวจับหรือศูนย์กลางสามารถยึดไว้ได้ ให้รันตัวเลขสี่แกนก่อนสั่งซื้อเครื่องจักรสามแกนอีกเครื่อง
บนเครื่องแมชชีนเซ็นเตอร์แนวตั้ง แกนที่สี่จะเป็นโต๊ะหมุนที่ติดตั้งอยู่บนโต๊ะมาตรฐานเกือบตลอดเวลา โดยหมุนชิ้นงานไปรอบแกน X ซึ่งก็คือแกน A สปินเดิลยังคงเคลื่อนที่ใน X, Y และ Z สิ่งที่เปลี่ยนแปลงคือสามารถนำเสนอชิ้นส่วนต่อเครื่องมือในมุมหนึ่ง แทนที่จะคลายการจับยึดและหมุนด้วยมือ
ในโหมดกำหนดดัชนี โต๊ะหมุนจะวางตำแหน่งชิ้นส่วนในมุมคงที่ แคลมป์ และดำเนินการตัดต่อ ส่วนควบคุมจะถือว่ามันเป็นแกนตำแหน่งพิเศษ โดยปกติเอาต์พุต CAM มาตรฐานจะครอบคลุมเรื่องนี้ และยูนิตหมุนต้องการเพียงความแม่นยำในการวางตำแหน่งที่มั่นคงเท่านั้น
ในโหมดพร้อมกัน แกน A จะเคลื่อนที่ในขณะที่เครื่องมืออยู่ในการตัด ซึ่งเป็นวิธีการสร้างโปรไฟล์ที่พัน พอร์ตเกลียว และรูปแบบลูกเบี้ยวในการผ่านต่อเนื่องครั้งเดียว ซึ่งจำเป็นต้องมีโพสต์โปรเซสเซอร์ที่เข้าใจจลนศาสตร์ของโรตารี การควบคุมที่มีโรตารีไดรฟ์รวมอยู่ด้วย แทนที่จะเพิ่มเข้าไปในภายหลัง และโปรแกรมเมอร์ที่เคยทำงานแบบสี่แกนมาก่อน
แกนที่สี่บนเครื่องจักรแนวตั้งจะยึดชิ้นส่วนบนแกนหมุนแนวนอนใต้แกนหมุนแนวตั้ง: การจับยึดจะมองเห็นได้ เศษหลุดออก และเครื่องมือเป็นมาตรฐาน เครื่องจักรแนวนอนที่มีพาเลทแบบหมุนเข้าถึงพื้นผิวได้มากขึ้นต่อการผ่าน และขจัดเศษจากการเจาะลึกได้ดีกว่า แต่ก็มีราคาสูงกว่าและมักจะต้องใช้อุปกรณ์ยึดติดแบบฝังศพ ต่ำกว่าลูกบาศก์ขนาดประมาณ 500 มม. แนวตั้งมักเป็นจุดเริ่มต้นที่ถูกกว่า
| การกำหนดค่า | การเคลื่อนไหว | การตั้งค่าสำหรับชิ้นส่วนหลายหน้า | พอดีทั่วไป | การแลกเปลี่ยนหลัก |
|---|---|---|---|---|
| VMC สามแกน | X, Y, Z | สองถึงสี่ | จานงานหน้าเดียวปริมาณน้อย | ข้อมูลจะถูกรีเซ็ตระหว่างการตั้งค่า |
| จัดทำดัชนี 3 1 | X, Y, Z บวกตำแหน่ง A | หนึ่งถึงสอง | คุณสมบัติที่มุมคงที่รอบชิ้นส่วน | ไม่มีการประมาณค่าแบบหมุนอย่างต่อเนื่อง |
| สี่แกนพร้อมกัน | X, Y, Z บวกกับ A ที่สอดแทรก | หนึ่ง | โปรไฟล์แบบห่อ ลูกเบี้ยว พอร์ตเกลียว | การตรวจสอบโพสต์ CAM และการกวาดล้าง |
| ห้าแกน | เส้นตรงสามเส้นบวกสองเส้นหมุน | หนึ่ง | รูปทรงและส่วนเว้าที่ซับซ้อน | ต้นทุนเครื่องจักร การเขียนโปรแกรม และการชนกันที่สูงขึ้น |
งานที่ปรับแกนที่สี่ให้เหมาะสมนั้นแทบจะไม่แปลกใหม่เลย เกิดขึ้นซ้ำแล้วซ้ำเล่า และความสัมพันธ์เชิงมุมระหว่างใบหน้าจะต้องคงอยู่จากส่วนหนึ่งไปยังอีกส่วนหนึ่ง สี่ครอบครัวเกิดขึ้นครั้งแล้วครั้งเล่า:
แกนที่สี่แทบจะไม่ทำให้การตัดสั้นลง มันจะลบการตั้งค่า และการตั้งค่าจะทำให้ค่าเผื่อส่วนใหญ่หายไป
ยานยนต์ พลังงานใหม่ การทำแม่พิมพ์ และการแปรรูปแซฟไฟร์เป็นภาคส่วนที่รูปแบบนี้ปรากฏบ่อยที่สุด ปริมาณคือสิ่งที่เปลี่ยนแปลงเลขคณิต: เมื่อใช้เพียงไม่กี่ร้อยส่วนต่อเดือน เวลาที่ประหยัดได้ต่อชิ้นมีมากกว่าความยืดหยุ่นในการยึดด้วยมือ
ข้อผิดพลาดด้านข้อมูลจำเพาะที่พบบ่อยที่สุดคือการกำหนดขนาดเครื่องจักรตามความยาวของชิ้นส่วนและลืมการสวิงไป ชิ้นงานที่ยาว 300 มม. และเส้นผ่านศูนย์กลาง 220 มม. จำเป็นต้องมียูนิตหมุนที่สามารถจับชิ้นงานได้ มีซองสวิงที่เคลียร์เสา และมีระยะการเคลื่อนที่ Z เหลือพอที่จะไปถึงพื้นผิวด้านบน ชุดโรตารี่ขนาด 250 มม. สามารถใช้ระยะการเคลื่อนที่ Z ได้ 200 ถึง 250 มม. ก่อนที่จะโหลดชิ้นส่วนด้วยซ้ำ
เครื่องจักรระดับ 1270 มม. ที่มีตัวเปลี่ยนเครื่องมืออัตโนมัติเป็นพื้นตรงกลางทั่วไป: มีการเคลื่อนที่ X เพียงพอสำหรับโต๊ะหมุนและส่วนท้ายแบบเคียงข้างกัน, Z เพียงพอสำหรับเคลียร์ตัวแกนหมุน และมีแม็กกาซีนลึกพอที่จะทำโปรแกรมการเจาะและการกัดแบบผสมให้เสร็จสิ้นโดยไม่หยุด
ตรวจสอบภาพวาดการรบกวน ไม่ใช่ภาพถ่ายแค็ตตาล็อก ในเครื่องแมชชีนเซ็นเตอร์แนวตั้งหลายแห่ง ตัวเปลี่ยนเครื่องมือและโต๊ะหมุนขนาดใหญ่ใช้พื้นที่ร่วมกัน และวงสวิงสูงสุดที่มีแม็กกาซีนเต็มจะเล็กกว่าวงสวิงของเครื่องมือที่คุณใช้งานในปัจจุบัน
แกนหมุนจะมีความแม่นยำพอๆ กับวิธีการจับชิ้นส่วนเท่านั้น ระหว่างศูนย์เหมาะกับเพลา หัวจับแบบสามขากรรไกรหรือปากกาจับที่อยู่ตรงกลางเหมาะกับกระบอกสูบสั้น แผ่นปิดหน้าพร้อมรังแบบกำหนดเองเหมาะกับการหล่อที่น่าอึดอัดใจ แต่ละตัวเลือกจะเปลี่ยนจำนวนชิ้นส่วนที่ค้างโดยไม่รองรับ และความยาวที่ไม่รองรับจะแสดงเป็นเสียงพูดคุย
ความแม่นยำของโรตารีแสดงเป็นอาร์ควินาที และการแปลงนั้นคุ้มค่าที่จะทำด้วยมือ แกนหมุนที่มีความแม่นยำถึง 15 อาร์คต่อวินาที วัดที่รัศมี 300 มม. ทำให้เกิดข้อผิดพลาดในวงสัมผัสประมาณ 0.02 มม. ก่อนที่สปินเดิลจะเกิดข้อผิดพลาด การขยายตัวเนื่องจากความร้อน หรือการสึกหรอของเครื่องมือ ในคำบรรยายตำแหน่งจริง 0.05 มม. นั่นเป็นส่วนแบ่งงบประมาณจำนวนมากอยู่แล้ว
การหมุนอย่างต่อเนื่องยังทำให้ชุดหมุนอุ่นขึ้นด้วย ตารางที่ทำดัชนีสองสามครั้งต่อรอบจะอยู่ใกล้กับสภาพแวดล้อม สิ่งหนึ่งที่ประมาณค่าการดริฟท์เป็นเวลายี่สิบนาที และการดริฟท์ตกลงในความสัมพันธ์เชิงมุมระหว่างคุณลักษณะต่างๆ เครื่องจักรที่สร้างขึ้นสำหรับงานนั้นจะมีมวลมากขึ้นที่ฐานและเสา และเรื่องราวความแม่นยำจะเริ่มต้นใต้โต๊ะ ดังที่กล่าวไว้ในนี้ โครงสร้างฐานที่แข็งแกร่งและความแม่นยำในการตัดเฉือน .
อย่าวางแผนที่จะสลักโต๊ะหมุนเข้ากับเครื่องจักรสามแกนในภายหลัง การควบคุมจำเป็นต้องใช้ระบบขับเคลื่อนและสายไฟในแกนที่สี่ รูปทรงต้องได้รับการตรวจสอบอีกครั้ง และชุดโรตารี่หลังการขายอาจทำให้การรับประกันและการบริการซับซ้อนขึ้น หากกลุ่มชิ้นส่วนนั้นมีอยู่จริง ให้สั่งแกนกับเครื่องจักร
เนื่องจากเครื่องแมชชีนนิ่งเซ็นเตอร์แนวตั้งแบบสี่แกนมีการกำหนดค่ามากกว่ารายการแค็ตตาล็อก ความลึกทางวิศวกรรมจึงมีความสำคัญพอๆ กับเอกสารข้อมูลจำเพาะ
Jiangsu Chuangjia Machinery เป็นผู้สร้างรายหนึ่งที่มีการบูรณาการในแนวดิ่งแบบนั้น ก่อตั้งขึ้นในปี 2000 ในฐานะผู้ผลิตเครื่องบดพื้นผิว และปัจจุบันเป็นส่วนหนึ่งของกลุ่มเทคโนโลยีอัจฉริยะ Nantong Zhongnan โดยมีพื้นที่การผลิตประมาณ 100,000 ตารางเมตร โดยมีพนักงานมากกว่า 380 คน ซึ่งรวมถึงวิศวกรอาวุโส 30 คน และวิศวกรด้านการวิจัยและพัฒนา 20 คน นอกจากนี้ ยังมีโรงหล่อ ร้านขายแผ่นโลหะ และร้านขายสีที่เป็นของตัวเอง ควบคู่ไปกับการตัดเฉือนและประกอบ
มัน ช่วงศูนย์เครื่องจักรกลแนวตั้ง ครอบคลุมรุ่น ZNL1160, ZNL1270, ZNL1580 และ ZNL1890 รวมถึงรุ่น ZNV1160, ZNV850 และ ZNV855 โดยมีตัวเปลี่ยนเครื่องมืออัตโนมัติที่ระบุไว้ใน ZNL1270 และ ZNV855 กลุ่มเดียวกันนี้ยังสร้างเครื่องแมชชีนนิ่งเซ็นเตอร์แบบโครงสำหรับตั้งสิ่งของและแนวนอน เครื่องต๊าปเซ็นเตอร์ และเครื่องเจียรพื้นผิวที่มีความแม่นยำ
การทดสอบที่เป็นประโยชน์ระหว่างการเยี่ยมชมโรงงาน: เดินจากโรงหล่อไปยังห้องตัดเฉือนไปยังแท่นวางตำแหน่งโดยไม่ต้องออกจากไซต์งาน การหล่อแบบภายในบริษัทและการวางแนวภายในบริษัทเป็นสิ่งที่ทำให้การกำหนดค่าแบบสี่แกนมีรูปทรงมาตรฐานเดียวกันกับรุ่นแบบสามแกนของเครื่องเดียวกัน
ซื้อแกนที่สี่เมื่อกลุ่มชิ้นส่วนมีอยู่จริง มีการผลิตซ้ำหลายชุด และสามารถจับชิ้นงานรอบแกนหมุนได้ ระบุในขั้นตอนการสั่งซื้อพร้อมกับชุดโรตารี่ ส่วนท้าย และตัวเลือกการควบคุม แทนที่จะถือเป็นอุปกรณ์เสริมที่จะเพิ่มในภายหลัง
จากนั้นใช้ความพยายามตามข้อกำหนดที่ระบุในส่วนนั้น: เส้นผ่านศูนย์กลางวงสวิง ระยะเคลื่อนที่ Z ที่เหลือ ระยะห่างของเครื่องมือ และความแข็งแกร่งของทุกสิ่งที่อยู่ใต้โต๊ะ เมื่อทำสิ่งที่ถูกต้องแล้วแกนที่สี่ก็ทำตามที่ตั้งใจไว้ ซึ่งก็คือการตั้งค่าหนึ่งจุด หนึ่งจุดอ้างอิง และค่าเผื่อที่คงอยู่จนถึงหน้าที่สอง

เครื่องแมชชีนนิ่งเซ็นเตอร์ซีรีส์นี้รองรับในโครงสร้างเดี่ยวรูปตัว A ความถี่แบบได้ของไดรฟ์ข้อมูลพื้นฐานที่มีการควบคุมสูงที่ระบบควบคุมได้ตามความต้องกา...
ดูรายละเอียด
โครงสร้างใช้ในโครงสร้าง T กลับหัวโต๊ะจะเคลื่อนที่ไปรอบๆ (แกน X) หัวเตียงจะเลื่อนขึ้นและลง (แกน Y) และระบบควบคุมจะเคลื่อนที่ได้ (แกน Z) ควบคุมโต๊ะหม...
ดูรายละเอียด
โครงสร้างใช้รูปแบบโครงสร้าง T ที่โต๊ะจะเลื่อนไปที่ (แกน Z) หัวเตียงจะเลื่อนขึ้นและลง (แกน Y) และฮาร์ดแวร์จะเลื่อนไปยังส่วนต่างๆ (แกน X) ส่วนโต๊ะหมุ...
ดูรายละเอียด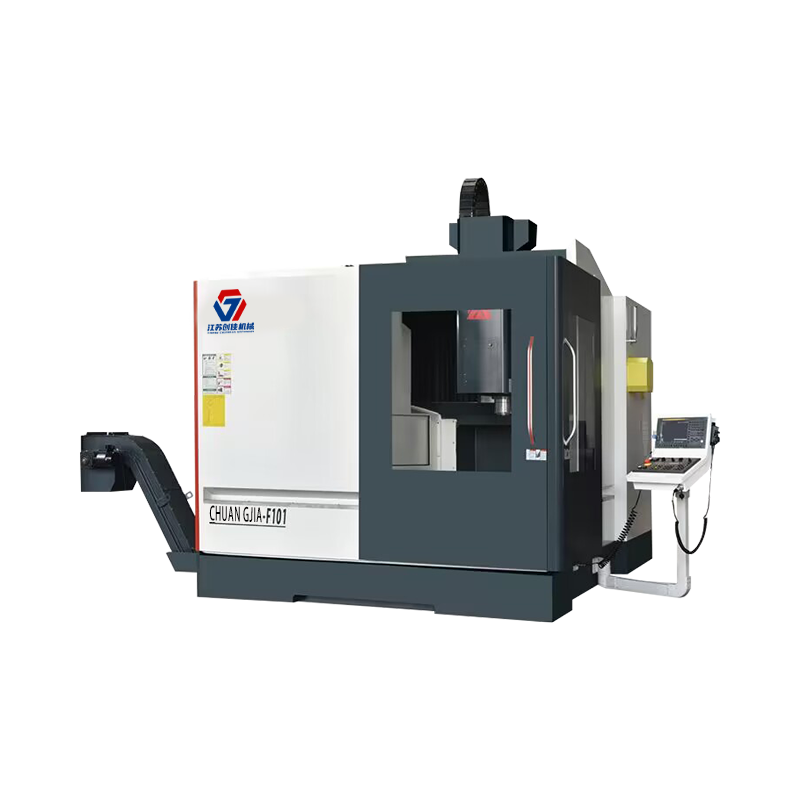
รองรับสามแกนของศูนย์และโครงสร้างสำหรับตั้งรายการซีรีส์นี้ใช้รางที่รองรับแบบไดร์เวอร์หนักซึ่งบำรุงรักษาและบำรุงรักษาต่ำในสเปกตรัมของไดรฟ์ที่ควบคุมได...
ดูรายละเอียด
รองรับสามแกนของศูนย์และโครงสร้างสำหรับตั้งรายการซีรีส์นี้ใช้รางที่รองรับแบบไดร์เวอร์หนักซึ่งบำรุงรักษาและบำรุงรักษาต่ำในสเปกตรัมของไดรฟ์ที่ควบคุมได...
ดูรายละเอียด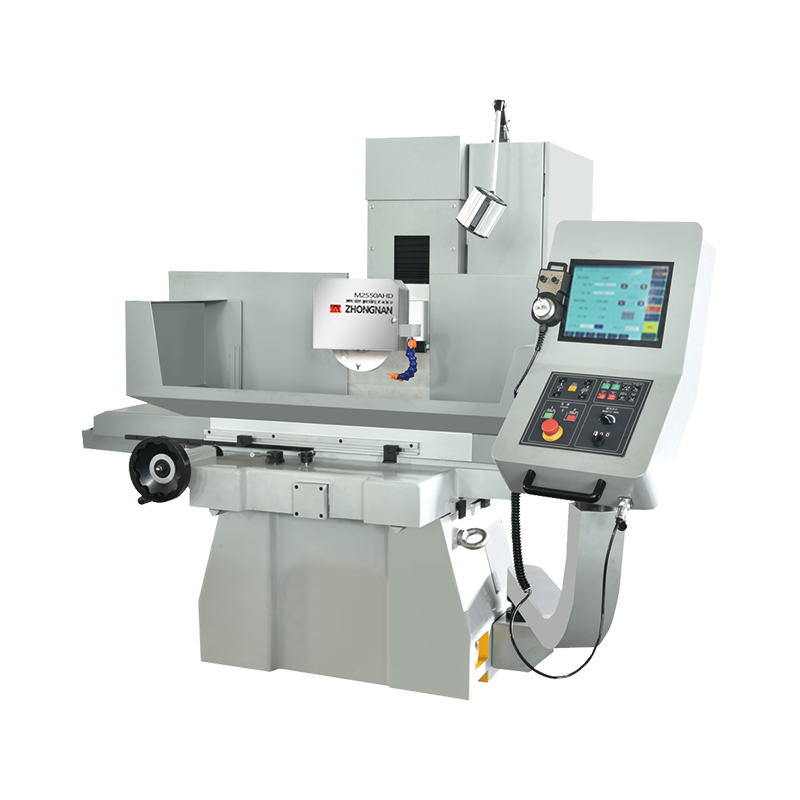
ส่วน/ความเร็วสูง/สามารถใช้เครื่องเจียรผิวซีเอ็นซีการควบคุม X การควบคุม / การควบคุม YZ เซอร์โว / ระบบซีเอ็นซีการควบคุมภาพเคลื่อนไหวแบบ Cross, รางตัว...
ดูรายละเอียด
โปรไฟล์ภายในของตู้รถไฟขนส่งมวลชนส่วนใหญ่เป็นรถยนต์ที่แคบและยาวโครงสร้างทีวี โครงตู้เย็นเปลือกอุปกรณ์สื่อสารโปรไฟล์อลูมิเนียม โปรไฟล์อลูมิเนียมผสมไม...
ดูรายละเอียด
โปรไฟล์ภายในของตู้รถไฟขนส่งมวลชนส่วนใหญ่เป็นรถยนต์ที่แคบและยาวโครงสร้างทีวี โครงตู้เย็นเปลือกอุปกรณ์สื่อสารโปรไฟล์อลูมิเนียม โปรไฟล์อลูมิเนียมผสมไม...
ดูรายละเอียด
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
