 ค้นหาผลิตภัณฑ์
 th
เครื่องแมชชีนนิ่งเซนเตอร์อีกครั้ง LW860
Cat:เครื่องแมชชีนนิ่งเซนเตอร์แนวนอน
องค์ประกอบโครงสร้างและเลื่อนแบบตามเวลาที่โต๊ะจะเคลื่อนที่ไปรอบๆ (แกน X) ส่วนส่วนประกอบจะเลื่อนขึ้นและลง (แกน Y) และแอนจะเลื่อนเนื้อหา (แกน Z) ส่วนโ...
ดูรายละเอียด
เมื่อคุณตัดเฉือนตัวเรือนอะลูมิเนียม เจาะและต๊าปหลายพันรูต่อกะ หรือยึดพื้นผิวให้แน่น รางแนว CNC 3 แกน ศูนย์เครื่องจักรกลแนวตั้ง มักจะเอาชนะเครื่องจักรกล่องเวย์ ข้อสรุปตรงไปตรงมา: เส้นนำให้การเคลื่อนที่ที่รวดเร็วยิ่งขึ้น ความแม่นยำของตำแหน่งที่ดีขึ้น และประสิทธิภาพในระยะยาวที่สม่ำเสมอยิ่งขึ้น แต่เพดานที่มีความแข็งแกร่งหมายความว่าพวกมันไม่ใช่ตัวเลือกที่เหมาะสมสำหรับการกลึงหยาบหนักของเหล็กหรือบิลเล็ตเหล็กหล่อ คู่มือนี้จะแจกแจงรายละเอียดโครงสร้าง ข้อมูลจำเพาะ เกณฑ์การคัดเลือก และข้อดีข้อเสียในโลกแห่งความเป็นจริง
เครื่องแมชชีนนิ่งเซ็นเตอร์แนวตั้งรางแนว CNC แบบ 3 แกนใช้แกนเชิงเส้นตรงสามแกน ได้แก่ X, Y และ Z พร้อมด้วยรางนำเชิงเส้นตรงแทนการใช้กล่องแบบแข็ง สปินเดิลอยู่ในแนวตั้ง หมายความว่าเครื่องมือชี้ลงไปที่โต๊ะทำงาน ส่วน "รางเส้น" หมายถึงรางนำเชิงเส้นแบบหมุนเวียน ซึ่งโดยทั่วไปจะเป็นแบบลูกกลิ้งหรือแบบลูกกลม ซึ่งรองรับเสา โต๊ะ และหัวสปินเดิล
ความแตกต่างมีความสำคัญเนื่องจากเส้นนำมีแรงเสียดทานต่ำกว่าทางกล่องมาก แรงเสียดทานที่ต่ำกว่านั้นทำให้สามารถเร่งความเร็วได้เร็วขึ้น อัตราการหมุนเร็วขึ้น และการประมาณค่าที่ละเอียดยิ่งขึ้น VMC รางแบบ 3 แกนทั่วไปสามารถเคลื่อนที่อย่างรวดเร็วที่ 36 ถึง 48 ม./นาที และคงความแม่นยำของตำแหน่งไว้ภายใน 0.005 มม. บนระยะการเคลื่อนที่ 300 มม. เครื่องจักรแบบ Box-way มักจะเคลื่อนที่อย่างรวดเร็วที่ 15 ถึง 24 ม./นาที และอาศัยแรงเสียดทานแบบสติ๊กสลิปในการลดแรงสั่นสะเทือน
สำหรับการเจาะ การต๊าป และการกัดเบาวัสดุที่ไม่ใช่เหล็กด้วยความเร็วสูง การออกแบบรางแนวคือตัวเลือกเริ่มต้น ตัวอย่างเช่น ZNV850 ถูกสร้างขึ้นตามหลักการนี้ โดยกำหนดเป้าหมายการตัดเฉือนความเร็วสูง 3 แกนด้วยขนาดที่กะทัดรัด
ทางเลือกระหว่างเส้นบอกแนวและทางแบบกล่องไม่ได้ขึ้นอยู่กับว่าจะดีกว่าในระดับสากล เป็นเรื่องเกี่ยวกับการจับคู่ประเภทไกด์กับปริมาณงาน ตารางด้านล่างสรุปความแตกต่างในทางปฏิบัติ
| ลักษณะเฉพาะ | ลิเนียร์ไกด์ (Line Rail) | Box Way (ฮาร์ด เรล) |
|---|---|---|
| ค่าสัมประสิทธิ์แรงเสียดทาน | 0.002–0.005 | 0.05–0.15 |
| การเคลื่อนที่อย่างรวดเร็ว | 36–60 ม./นาที | 15–30 ม./นาที |
| การลดแรงสั่นสะเทือน | ล่าง; ขึ้นอยู่กับการโหลดล่วงหน้า | สูงกว่า; ทำให้หมาด ๆ ตามธรรมชาติ |
| ความสามารถในการกัดหยาบหนัก | จำกัดด้วยพิกัดการรับน้ำหนักของราง | เหมาะอย่างยิ่งสำหรับการตัดลึก |
| ความแม่นยำเมื่อเวลาผ่านไป | มีความเสถียรสูงพร้อมการหล่อลื่นที่เหมาะสม | ต้องมีการปรับเปลี่ยนบ่อยๆ |
| ดีที่สุดสำหรับ | อะลูมิเนียม การเจาะ การต๊าป การกัดด้วยความเร็วสูง | เหล็ก เหล็กหล่อ การกัดหยาบในโพรงหนัก |
หากชิ้นส่วนของคุณส่วนใหญ่เป็นอะลูมิเนียมหรือเหล็กผนังบาง และรอบเวลาของคุณขึ้นอยู่กับการเปลี่ยนเครื่องมืออย่างรวดเร็วและการเคลื่อนอย่างรวดเร็วระหว่างรู รางแนวคือคำตอบที่เหมาะสม หากคุณถอดสต็อก 5 มม. ออกจากบล็อกเหล็ก 4140 ด้วยหัวกัดปาดหน้า 100 มม. รางกล่องจะยึดเกาะได้ดีขึ้นและมีอายุการใช้งานยาวนานกว่า
“เครื่องจักรรางรถไฟไม่ได้อ่อนแอกว่า แต่มีความแข็งแกร่งต่างกัน ข้อผิดพลาดคือการขอให้พวกเขาทำงานที่พวกเขาไม่เคยได้รับการออกแบบมา”
VMC แบบ 3 แกนจะย้ายเครื่องมือใน X, Y และ Z เท่านั้น นั่นหมายความว่าสามารถกัดหน้าเรียบ กระเป๋า ช่อง และขั้นบันไดได้ รูปแบบการเจาะและต๊าป และเจาะเส้นผ่านศูนย์กลางที่แม่นยำ ไม่สามารถเอียงเครื่องมือหรือหมุนชิ้นงานไปพร้อมกันได้ ดังนั้นจึงไม่สามารถสร้างพื้นผิวโค้งหรือบั่นทอนที่ซับซ้อนได้ในการตั้งค่าครั้งเดียว
สำหรับชิ้นส่วนแบบแท่งปริซึมที่มีคุณสมบัติหลายหน้า คุณต้องมีการตั้งค่าหลายแบบหรือใช้โต๊ะหมุนแกนที่ 4 หากภาพวาดของคุณมีใบพัด ใบพัดกังหัน หรือโพรงสามมิติลึก เครื่องจักร 5 แกนคือเครื่องมือที่ถูกต้อง สำหรับอย่างอื่นทั้งหมด ไม่ว่าจะเป็นขายึด แผ่น ตัวเรือน ท่อร่วม และฐานแม่พิมพ์ VMC แบบราง 3 แกนเป็นโซลูชันที่คุ้มค่าที่สุด
หากต้องการทำความเข้าใจว่าเครื่องจักรดำเนินการตามรอบการทำงานอย่างไร รวมถึงการเปลี่ยนเครื่องมือและการไหลของน้ำหล่อเย็น โปรดดู ขั้นตอนการทำงานของเครื่องแมชชีนนิ่งเซนเตอร์แนวตั้ง . บทความนี้จะอธิบายลำดับตั้งแต่เริ่มสปินเดิลจนถึงการขนถ่ายชิ้นส่วน
เมื่อเปรียบเทียบ VMC ของรางแบบ 3 แกน ข้อกำหนดเฉพาะห้าประการจะทำให้เกิดความแตกต่างด้านประสิทธิภาพส่วนใหญ่ ได้แก่ ขนาดการเคลื่อนที่ ความเร็วของสปินเดิล การเคลื่อนที่อย่างรวดเร็ว เวลาในการเปลี่ยนเครื่องมือ และคลาสพรีโหลดของไกด์ ตารางด้านล่างแสดงช่วงทั่วไปสำหรับเครื่องขนาดกลาง
| ข้อมูลจำเพาะ | ระดับเริ่มต้น | ระดับการผลิต |
|---|---|---|
| การเดินทาง X / Y / Z | 600 × 400 × 500 มม | 1,100 × 600 × 600 มม |
| ความเร็วแกนหมุน | 8,000 รอบต่อนาที | 12,000–15,000 รอบต่อนาที |
| การเคลื่อนที่อย่างรวดเร็ว | 30 ม./นาที | 48 ม./นาที |
| เวลาเปลี่ยนเครื่องมือ | 3–5 วิ | 1.5–2.5 วิ |
| ความแม่นยำของตำแหน่ง | ±0.008 มม | ±0.005 มม |
| การทำซ้ำ | ±0.005 มม | ±0.003 มม |
สำหรับงานการผลิต ตัวเปลี่ยนเครื่องมือมีความสำคัญพอๆ กับสปินเดิล เครื่องจักรอย่าง ZNL1270 ที่มีตัวเปลี่ยนเครื่องมืออัตโนมัติช่วยลดเวลาในการไม่ตัดและรักษาความสามารถในการทำซ้ำให้แน่นตลอดการทำงานระยะยาว ตรวจสอบว่า ATC ใช้แขนกลหรือตัวขับเคลื่อนลูกเบี้ยว และยืนยันเวลาระหว่างเครื่องมือต่อเครื่องมือด้วยนาฬิกาจับเวลาระหว่างการสาธิต
VMC แบบ 3 แกนของรางเส้นถูกนำมาใช้กันอย่างแพร่หลายในชิ้นส่วนยานยนต์ ส่วนประกอบพลังงานใหม่ การทำแม่พิมพ์ และการแปรรูปแซฟไฟร์ แต่ละแอปพลิเคชันมีความต้องการที่แตกต่างกันในเครื่อง
หากชิ้นส่วนของคุณมีอะลูมิเนียมหรือทองแดงเป็นหลัก รางเลื่อนก็มักจะเป็นตัวเลือกที่เหมาะสมเสมอไป สำหรับเหล็กชุบแข็งที่สูงกว่า 45 HRC ให้ลองใช้เครื่องจักรแบบกล่องหรือแบบไฮบริด
ผู้ซื้อมักจะมุ่งเน้นไปที่ความเร็วของสปินเดิลและไม่สนใจระบบนำทาง มวลการหล่อ และกลยุทธ์การชดเชยความร้อน ข้อผิดพลาดที่พบบ่อยที่สุดและวิธีหลีกเลี่ยงมีดังนี้
คำเตือน: อย่าซื้อเครื่องรางรางสำหรับการกลึงหยาบหนักของเหล็กหรือเหล็กหล่อ รางจะสึกหรอก่อนเวลาอันควร และความแม่นยำจะลดลงภายใน 12 ถึง 18 เดือน
ข้อมูล: ตรวจสอบคลาสพรีโหลดของลิเนียร์ไกด์ สำหรับงานที่มีความแม่นยำสูง ให้ใช้พรีโหลด 0.02C ถึง 0.05C สำหรับการกัดทั่วไป 0.05C ถึง 0.1C เป็นที่ยอมรับ
ความสำเร็จ: ขอทดสอบการตัดวัสดุจริงของคุณ วัดผิวสำเร็จและเส้นผ่านศูนย์กลางรูที่จุดเริ่มต้นและจุดสิ้นสุดของการวิ่ง 4 ชั่วโมง ที่บอกคุณได้มากกว่าเอกสารข้อมูลจำเพาะ
สำหรับงานที่มีความแม่นยำสูง เครื่องจักรอย่าง ZNL1160 จะจับคู่ฐานที่แข็งแรงเข้ากับรางนำเชิงเส้นที่มีความแม่นยำและสปินเดิลที่ชดเชยความร้อน ได้รับการออกแบบมาสำหรับการใช้งานที่ไม่จำเป็นต้องมีความสามารถในการทำซ้ำ 0.005 มม.
เครื่องแมชชีนนิ่งเซ็นเตอร์แนวตั้งราง CNC แบบ 3 แกนเป็นเครื่องมือที่เหมาะสมเมื่อความเร็ว ความแม่นยำ และการตกแต่งพื้นผิวมีความสำคัญมากกว่าแรงตัดที่ดุร้าย ใช้งานได้ดีเยี่ยมกับอะลูมิเนียม การเจาะ การต๊าป และการกัดเบา มันต้องต่อสู้กับการกัดหยาบของเหล็กหนัก ก่อนที่คุณจะซื้อ ให้ยืนยันพรีโหลดของไกด์ การเคลื่อนที่อย่างรวดเร็ว เวลาเปลี่ยนเครื่องมือ และมวลการหล่อ ทดสอบเครื่องด้วยวัสดุของคุณเอง หากผลลัพธ์ยังคงอยู่เมื่อสิ้นสุดระยะยาว คุณได้พบเครื่องจักรที่จะจ่ายเอง

องค์ประกอบโครงสร้างและเลื่อนแบบตามเวลาที่โต๊ะจะเคลื่อนที่ไปรอบๆ (แกน X) ส่วนส่วนประกอบจะเลื่อนขึ้นและลง (แกน Y) และแอนจะเลื่อนเนื้อหา (แกน Z) ส่วนโ...
ดูรายละเอียด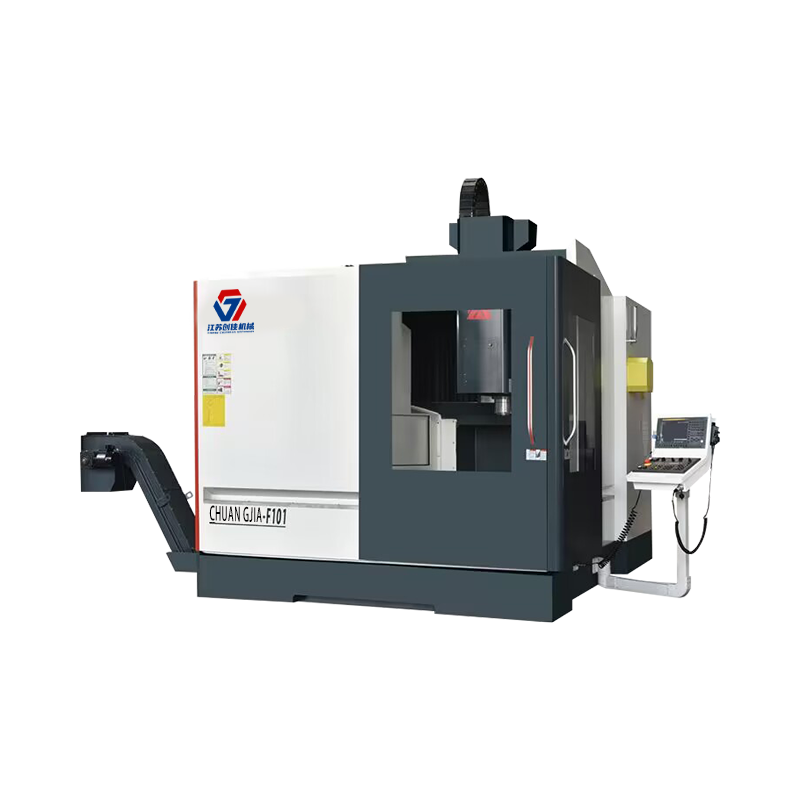
รองรับสามแกนของศูนย์และโครงสร้างสำหรับตั้งรายการซีรีส์นี้ใช้รางที่รองรับแบบไดร์เวอร์หนักซึ่งบำรุงรักษาและบำรุงรักษาต่ำในสเปกตรัมของไดรฟ์ที่ควบคุมได...
ดูรายละเอียด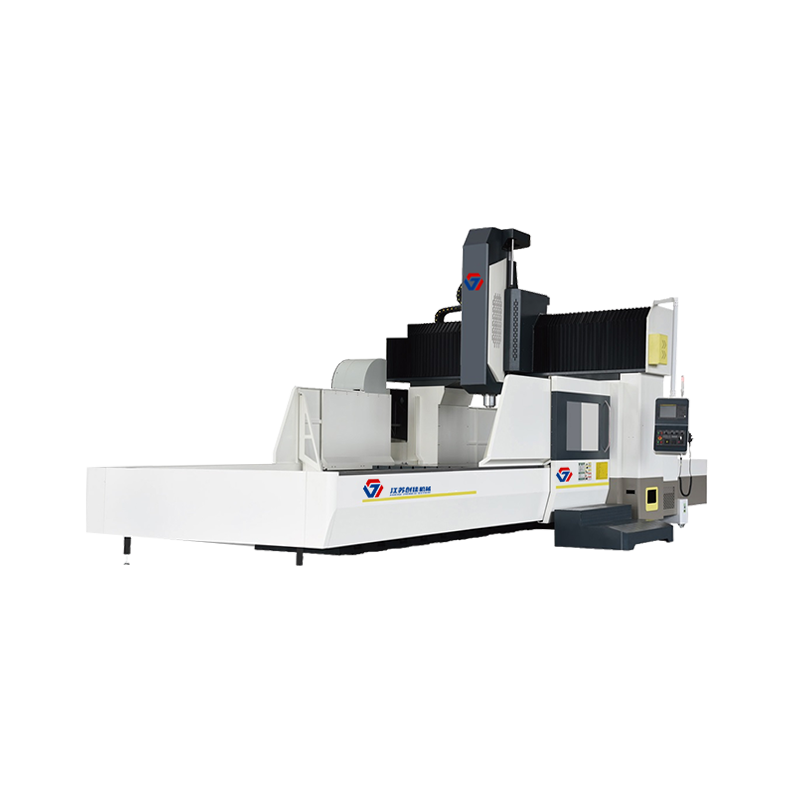
อุปกรณ์ในรูปแบบโครงสร้างยึดยึดและโต๊ะที่สามารถติดตั้งได้ของแผงควบคุมของเสาบีมตรวจสอบของแผงควบคุมและแผงควบคุมมาตรฐานพร้อมแกนหมุนของสายพานที่มีส่วนดั...
ดูรายละเอียด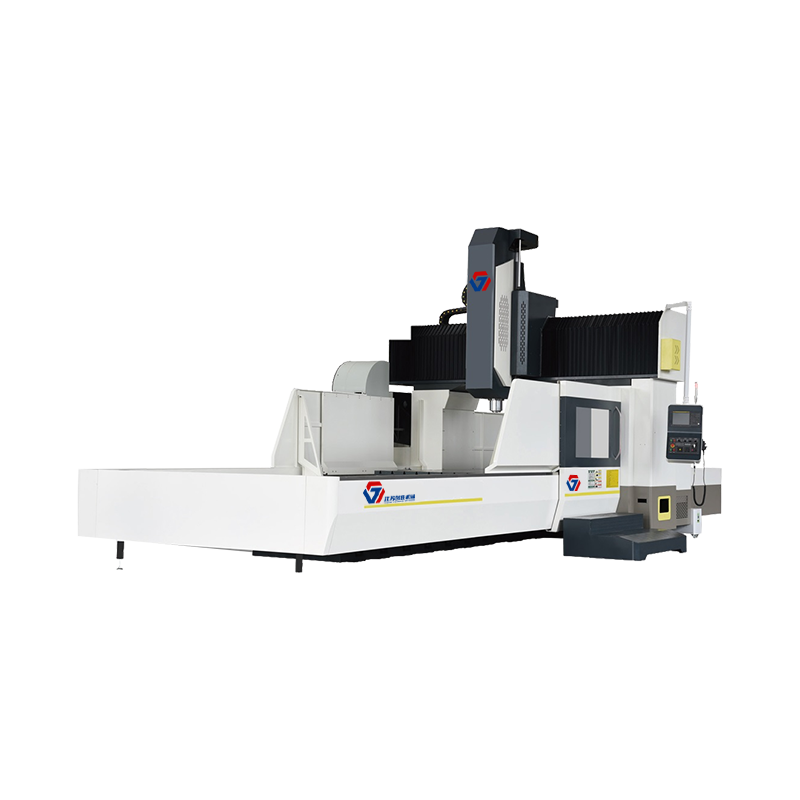
อุปกรณ์ในรูปแบบโครงสร้างยึดยึดและโต๊ะที่สามารถติดตั้งได้ของแผงควบคุมของเสาบีมตรวจสอบของแผงควบคุมและแผงควบคุมมาตรฐานพร้อมแกนหมุนของสายพานที่มีส่วนดั...
ดูรายละเอียด
อุปกรณ์ในรูปแบบโครงสร้างยึดยึดและโต๊ะที่สามารถติดตั้งได้ของแผงควบคุมของเสาบีมตรวจสอบของแผงควบคุมและแผงควบคุมมาตรฐานพร้อมแกนหมุนของสายพานที่มีส่วนดั...
ดูรายละเอียด
ส่วน/ความเร็วสูง/สามารถใช้เครื่องเจียรผิวซีเอ็นซีการควบคุม X การควบคุม / การควบคุม YZ เซอร์โว / ระบบซีเอ็นซีการควบคุมภาพเคลื่อนไหวแบบ Cross, รางตัว...
ดูรายละเอียด
เครื่องมือกลทั่วไปในเจียรโลหะของวัสดุต่างๆ เช่น ขั้นตอนที่และรูปร่างเฉพาะและการตรวจสอบในยานยนต์อิเล็กทรอนิกส์อุปกรณ์ทางการแพทย์ที่มีการออกแบบแม่พิม...
ดูรายละเอียด
โปรไฟล์ภายในของตู้รถไฟขนส่งมวลชนส่วนใหญ่เป็นรถยนต์ที่แคบและยาวโครงสร้างทีวี โครงตู้เย็นเปลือกอุปกรณ์สื่อสารโปรไฟล์อลูมิเนียม โปรไฟล์อลูมิเนียมผสมไม...
ดูรายละเอียด
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
